1 mm größerer Werkzeugradius – 12 % weniger lokale Umformschädigung
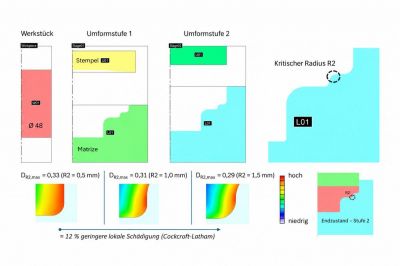
AFDEX-Analyse zeigt: Schon 1 mm mehr Werkzeugradius kann die lokale Umformschädigung deutlich reduzieren – im untersuchten Fall um 12 %.
Wie stark kann ein einzelner Werkzeugradius die lokale Schädigung eines warmumgeformten Bauteils beeinflussen? MORPHOTEC hat diese Frage mit AFDEX V24R02 an einem zweistufigen Warmumformprozess untersucht. Bei konstanten Prozessbedingungen wurde ausschließlich der Übergangsradius R2 von 0,5 über 1,0 auf 1,5 mm verändert. Der lokale Normalized-Cockcroft-Latham-Schädigungswert sank dabei im untersuchten Bereich von 0,33 auf 0,29 – eine Reduktion um 12 %.
Wenn der Prozess funktioniert, heißt das noch nicht, dass die Werkzeuggeometrie optimal ist
Bei der Auslegung von Umformprozessen stehen zunächst Formfüllung, Umformkraft, Werkzeugbelastung und die grundsätzliche Herstellbarkeit des Bauteils im Vordergrund. Diese Größen sind für die Prozessentwicklung unverzichtbar. Sie beschreiben jedoch nicht vollständig, welchen lokalen Materialzustand der Umformprozess im Bauteil erzeugt.
In der Praxis werden Übergangsradien häufig bereits in einer frühen Phase der Werkzeugkonstruktion festgelegt. Ist der Prozess anschließend hinsichtlich Formfüllung und Umformkraft unauffällig, besteht zunächst wenig Anlass, diese Radien noch einmal infrage zu stellen.
Die AFDEX-Untersuchung zeigt jedoch, dass sich hinter einem scheinbar problemlos funktionierenden Prozess lokal unterschiedliche Schädigungszustände verbergen können.
Werden solche Effekte erst im Versuch, bei der Werkzeugnacharbeit oder im späteren Bauteilbetrieb erkannt, sind Änderungen erheblich aufwendiger als in der Simulation. Bereits gefertigte Werkzeuge müssen geändert oder ersetzt, Versuchsreihen wiederholt und im ungünstigsten Fall bereits produzierte Bauteile neu bewertet werden.
Das Ziel der Simulation ist deshalb nicht, einen funktionierenden Umformprozess komplizierter zu machen, sondern kritische Werkzeugdetails zu erkennen, bevor daraus teure Werkzeugkorrekturen, Ausschuss oder vermeidbare Bauteilprobleme entstehen.
Ein Radius wird verändert – der übrige Prozess bleibt gleich
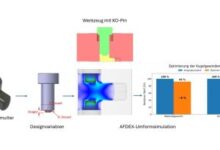
Als methodische Ausgangsbasis diente ein zweistufiger rotationssymmetrischer AFDEX-Referenzprozess. Für die Untersuchung wurde daraus eine angepasste MORPHOTEC-Werkzeuggeometrie entwickelt.
Der Prozess verwendet einen zylindrischen Rohling von etwa Ø48 × 54 mm aus AISI 1020 bei einer Ausgangstemperatur von 1200 °C. Nach der Vorformung in der ersten Stufe erfolgt in der zweiten Umformstufe die weitere Ausformung der Kontur.
Im Mittelpunkt der Untersuchung steht der Übergangsradius R2 in einem Bereich ausgeprägter Materialumlenkung.
Der vorgelagerte Radius R1 wurde für alle Varianten konstant auf 6 mm gehalten. Ausschließlich R2 wurde variiert:
R2 = 0,5 mm, 1,0 mm und 1,5 mm.
Werkstoff, Prozessparameter und die übrige Geometrie blieben zwischen den Vergleichsrechnungen unverändert. Der Bereich um den Übergangsradius R2 wurde für die lokale Schädigungsauswertung ausreichend fein aufgelöst.
Damit lässt sich der Einfluss von R2 gezielt untersuchen, ohne ihn mit weiteren geometrischen Änderungen zu vermischen.
Die Umformkraft zeigt den lokalen Unterschied nicht
Die lokale Wirkung des Radius läßt sich nicht aus der globalen Umformkraft erkennen.
Die Varianten können hinsichtlich des globalen Prozessverhaltens nahezu gleich erscheinen, während sich im Werkstoff am kritischen Übergang unterschiedliche lokale Zustände entwickeln.
Eine Kraft-Weg-Kurve beschreibt die globale Reaktion des Umformprozesses. Sie zeigt jedoch nicht, welche Schädigung während des Umformprozesses in einem bestimmten lokalen Materialbereich akkumuliert.
Hier liefert die zusätzliche Schädigungsanalyse Informationen, die aus Umformkraft und Formfüllung allein nicht hervorgehen.
Cockcroft-Latham als Maß für die lokale Schädigungsakkumulation
Zur Bewertung wurde der in AFDEX verfügbare Normalized-Cockcroft-Latham-Schädigungsparameter herangezogen.
Das normalisierte Cockcroft-Latham-Kriterium bewertet die während der plastischen Verformung akkumulierte duktile Schädigung unter Berücksichtigung des lokalen Spannungszustands. Dabei wird die größte Hauptnormalspannung auf die von-Mises-Vergleichsspannung bezogen und über die plastische Vergleichsdehnung integriert. Temperatur und Dehnrate sind nicht Bestandteil der Cockcroft-Latham-Gleichung selbst; ihr Einfluss wird über das temperatur- und dehnratenabhängige Werkstoff- beziehungsweise Fließkurvenmodell in der Umformsimulation berücksichtigt.
Da für den verwendeten Werkstoff in dieser Untersuchung kein experimentell bestimmter kritischer Grenzwert zugrunde gelegt wird, dient der berechnete Wert dem direkten Vergleich der drei geometrischen Varianten unter identischen Prozessbedingungen.
Die Untersuchung bewertet die Schädigungsakkumulation damit vergleichend unter identischen thermischen und prozessseitigen Randbedingungen; eine absolute Bruchvorhersage ist nicht Gegenstand der Studie.
Einfluss von R2 auf die lokale Schädigung
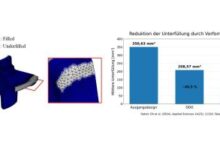
Für eine geometrisch identisch definierte Auswertezone am Übergangsradius R2 ergaben sich folgende lokale Maximalwerte:
R2 = 0,5 mm: lokaler Maximalwert 0,33
R2 = 1,0 mm: lokaler Maximalwert 0,31
R2 = 1,5 mm: lokaler Maximalwert 0,29
Mit der Vergrößerung von R2 von 0,5 auf 1,5 mm reduziert sich der lokale Cockcroft-Latham-Wert um 12 %.
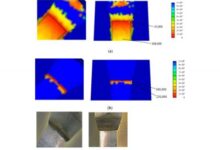
Mindestens ebenso aussagekräftig wie die Maximalwerte ist die räumliche Verteilung der Schädigung.
Alle drei Varianten wurden mit identischer Contour-Skalierung dargestellt. Dadurch wird unmittelbar sichtbar, dass mit zunehmendem Radius nicht nur der lokale Spitzenwert sinkt. Gleichzeitig wird auch die räumliche Ausdehnung der rot und orange dargestellten Bereiche höherer Schädigung kleiner.
Der Unterschied beschränkt sich damit nicht auf einen einzelnen numerischen Spitzenwert. Die lokale Schädigungszone im untersuchten Übergangsbereich wird ebenfalls kleiner.
Hohe lokale plastische Umformung am Übergangsradius
Im Bereich von R2 liegt die plastische Vergleichsdehnung bei etwa 70%. Der untersuchte Übergang gehört damit zu den lokal stark plastisch umgeformten Bereichen des Bauteils.
Gerade bei hoher plastischer Umformung in Verbindung mit ausgeprägter Materialumlenkung kann die Gestaltung eines Werkzeugübergangs einen relevanten Einfluss auf den lokalen Materialzustand haben.
Die Untersuchung bedeutet jedoch nicht, dass eine Vergrößerung eines Werkzeugradius um 1 mm bei jedem Umformprozess zu 12 % weniger Schädigung führt.
Die Größenordnung des Effekts hängt von Geometrie, Werkstoff, Prozessführung, Materialfluss und lokaler Beanspruchung ab. An einer weniger stark umgeformten Stelle kann dieselbe Radiusänderung einen wesentlich geringeren Einfluss besitzen.
Der Nutzen der Simulation besteht darin, solche sensitiven Werkzeugbereiche für den konkreten Umformprozess identifizieren und bewerten zu können.
Nicht jede lokale Umformschädigung ist für das Bauteil gleich kritisch
Ein erhöhter Cockcroft-Latham-Wert bedeutet nicht automatisch, dass das fertige Bauteil an dieser Stelle später versagen wird.
Für die technische Bewertung ist entscheidend, wo die durch den Umformprozess entstandene Vorschädigung im späteren Bauteil liegt und welcher mechanischen Beanspruchung dieser Bereich im Betrieb ausgesetzt ist.
Liegt eine erhöhte Umformschädigung in einem später spanend entfernten oder mechanisch nur gering beanspruchten Bereich, kann ihre Bedeutung begrenzt sein.
Anders ist die Situation, wenn erhöhte Vorschädigung durch den Umformprozess und hohe mechanische Beanspruchung im späteren Betrieb im selben Bauteilbereich zusammentreffen. Dann kann die Fertigungshistorie für Rissinitiierung und Betriebsfestigkeit relevant werden.
Aus einer 12-prozentigen Reduktion des Cockcroft-Latham-Schädigungsparameters lässt sich keine entsprechende prozentuale Erhöhung der Lebensdauer ableiten. Für eine quantitative Lebensdauerbewertung wären zusätzlich die tatsächlichen Betriebsbelastungen, eine Betriebsfestigkeitsanalyse und gegebenenfalls experimentelle Untersuchungen erforderlich.
Wie viele zusätzliche Lastwechsel dadurch erreichbar sind, hängt von der konkreten Betriebsbeanspruchung ab und kann nicht allein aus dem Cockcroft-Latham-Wert bestimmt werden.
Für eine weitergehende Absicherung kann der kritische Schädigungswert für einen konkreten Werkstoff und Prozess experimentell kalibriert werden. Hierzu kann beispielsweise durch eine gezielte Verschärfung eines kritischen Werkzeugradius ein lokaler Riss provoziert und der zugehörige Umformversuch mit AFDEX nachgerechnet werden. Der am Ort der Rissinitiierung berechnete Cockcroft-Latham-Wert kann anschließend als Referenz für die Bewertung weiterer Werkzeugvarianten dienen. Damit lässt sich nicht nur die relative Schädigung vergleichen, sondern auch der Abstand zu einem experimentell ermittelten kritischen Zustand beurteilen.
Die Umformsimulation liefert dafür eine wichtige Ausgangsinformation: Sie zeigt, mit welchem lokalen Materialzustand das Bauteil aus dem Fertigungsprozess kommt.
Formfüllung und Umformkraft allein reichen nicht immer aus
Die Untersuchung zeigt einen Aspekt der Werkzeugauslegung, der bei einer ausschließlichen Betrachtung klassischer Prozessgrößen verborgen bleiben kann.
Ein Umformprozess kann hinsichtlich Formfüllung und globalem Prozessverhalten unauffällig erscheinen und dennoch lokal unterschiedliche Schädigungszustände im Material erzeugen.
Im untersuchten Beispiel führte die Änderung des Übergangsradius R2 von 0,5 auf 1,5 mm bei ansonsten identischen Randbedingungen zu einer 12 % geringeren lokalen Schädigungsakkumulation. Gleichzeitig wurde bei identischer Contour-Skalierung die Zone erhöhter Schädigung sichtbar kleiner.
Für die simulationsgestützte Werkzeugentwicklung bedeutet dies, dass neben Formfüllung und Umformkraft auch lokale Schädigungsindikatoren wichtige zusätzliche Informationen liefern können.
Die Fragestellung erweitert sich damit von
“Lässt sich das Bauteil mit diesem Werkzeug herstellen?”
zu
“Welchen lokalen Materialzustand erzeugt der Umformprozess im späteren Bauteil?”
Gerade bei Bauteilen, deren stark umgeformte Bereiche später mechanisch hoch beansprucht werden, kann diese zusätzliche Betrachtung für die Werkzeug- und Prozessauslegung relevant sein.
Sie kann außerdem helfen, Werkzeugdetails bereits vor der Fertigung zu bewerten, anstatt Schwachstellen erst im realen Versuch zu erkennen und anschließend Werkzeuge korrigieren oder ersetzen zu müssen.
Über MORPHOTEC
MORPHOTEC entwickelt und bewertet seit 1995 simulationsgestützte Lösungen für Produkt- und Prozessentwicklung. Zu den Schwerpunkten gehören FEM- und CAE-Berechnungen, Struktur- und Crashsimulation, Optimierung sowie die Simulation metallischer Umformprozesse.
Die vorliegende Untersuchung wurde mit AFDEX V24R02 durchgeführt.
Verantwortlicher für diese Pressemitteilung:
MORPHOTEC
Herr Stefan Henschen
Dennewartstr. 25-27
52068 Aachen
Deutschland
fon ..: +49 (0) 241-963-1680
fax ..: +49 (0) 241-963-1689
web ..: https://www.morphotec.de
email : henschen@morphotec.de
MORPHOTEC ist ein Ingenieurunternehmen für numerische Simulation, CAE und technische Optimierung. Das Leistungsspektrum umfasst unter anderem Struktur- und Umformsimulation, Dynamik, Thermik sowie die simulationsgestützte Produkt- und Prozessentwicklung. Im Bereich der Metallumformung bietet MORPHOTEC Simulationsdienstleistungen, Schulungen und den Vertrieb der Umformsimulationssoftware AFDEX an. Kunden können sowohl einzelne Entwicklungs- und Analyseaufgaben an MORPHOTEC vergeben als auch AFDEX für die eigene Inhouse-Simulation einsetzen.
Pressekontakt:
MORPHOTEC Public Relations
Herr Andreas Henschen
Dennewartstr. 25-27
52068 Aachen
fon ..: +49 (0) 241-963-1680
email : presse@morphotec.de
AchtungFür den Inhalt des Artikels ist der jeweilige Autor und nicht der Seitenbetreiber verantwortlich. |